

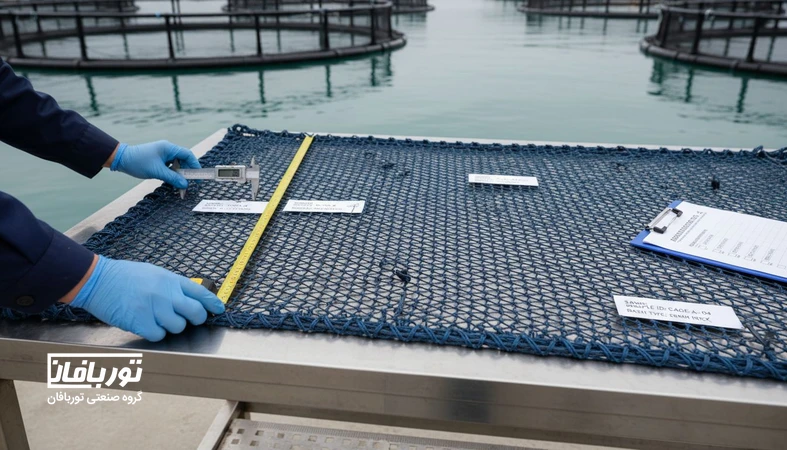
چرا نمونهبرداری و معیار پذیرش/رد تور قفس حیاتی است؟
در خرید تور قفس، مشکل اصلی این است که «کیفیت واقعی» همیشه در نگاه اول مشخص نمیشود. حتی اگر تور از نظر ظاهری تمیز و یکنواخت باشد، ممکن است در مشخصههایی مثل استحکام گره، پایداری ابعادی مش، مقاومت سایشی یا یکنواختی پوششها (مثل آنتی فولینگ) اختلافهای معناداری داشته باشد. نتیجه این اختلافها معمولاً در زمان نصب یا در ماههای اول بهرهبرداری آشکار میشود؛ یعنی جایی که هزینه اصلاح، توقف تولید، تلفات یا فرار ماهی میتواند چند برابر هزینه کنترل کیفیت اولیه باشد.
هدف از «روش نمونهبرداری و تعیین معیار پذیرش/رد تور قفس» این است که ریسک خرید و اجرای تور را قابل کنترل کند. در عمل شما به جای اعتماد صرف به کاتالوگ یا ادعای فروشنده، یک سازوکار تصمیمگیری دارید که بر پایه دادههای قابل اندازهگیری و قابل تکرار عمل میکند. این سازوکار باید به زبان قرارداد و تحویل هم ترجمه شود تا اختلافها در نقطه تحویل حلوفصل شوند، نه بعد از نصب در آب.
از نگاه پروژههای آبزیپروری در ایران، چند عامل باعث میشود کنترل کیفیت در لحظه خرید مهمتر شود: شرایط متغیر دما و شوری در شمال و جنوب، محدودیت زمان نصب (پنجرههای کوتاه آبوهوایی)، و دشواری برگشت کالا پس از برش و دوخت. بنابراین نمونهبرداری درست، همراه با معیارهای پذیرش/رد شفاف، یک ابزار پیشگیری است نه تشریفات.
- کاهش خطای خرید: جلوگیری از تحویل تور خارج از مشخصات
- کاهش خطای اجرا: کاهش ریسک پارگی، بدفرمی و خطای اندازه
- قابل دفاع شدن تصمیمها: مستندسازی برای قرارداد، بیمه و کارفرما
طراحی برنامه نمونهبرداری: از تعریف «لات» تا تعداد نمونه
نمونهبرداری وقتی معنی دارد که ابتدا «لات» (Batch/Lot) را درست تعریف کنید. لات میتواند یک رول، یک سری پنل دوختهشده، یا کل تور یک قفس باشد؛ اما باید در قرارداد دقیق نوشته شود. اگر لات مبهم باشد، فروشنده میتواند بهترین بخش را نشان دهد و بخشهای ضعیف در پروژه نصب شود. تعریف لات معمولاً بر اساس موارد زیر انجام میشود: نوع نخ و دنیر/تکست، نوع بافت یا گره، سایز مش، رنگ/افزودنیها، و تاریخ تولید.
چه زمانی نمونهبرداری در محل کارخانه، انبار یا سایت انجام شود؟
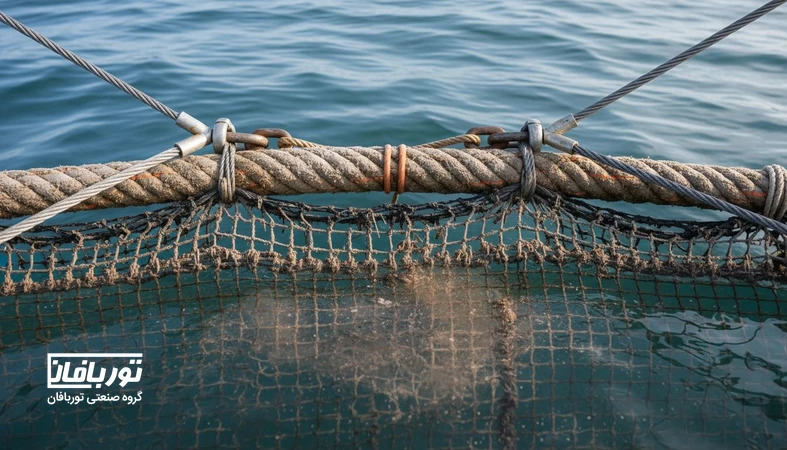
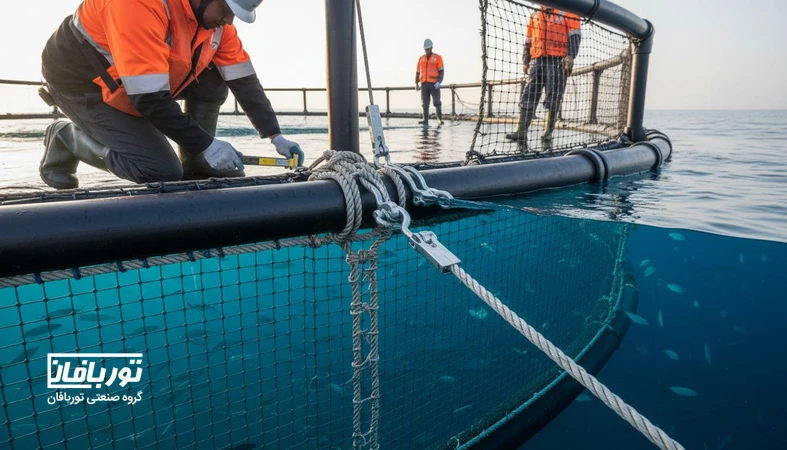
بهترین حالت، نمونهبرداری «قبل از برش و دوخت نهایی» است؛ چون پس از برش، امکان جایگزینی بخش معیوب سخت میشود. اگر تور آماده دوختهشده تحویل میگیرید، نمونهبرداری از نقاطی انجام شود که معمولاً بیشترین تنش را دارند: نزدیک طنابهای لبه، نقاط اتصال به رینگ/سیستم مهار، و نواحی نزدیک زیپ یا درگاههای سرویس.
قاعده عملی برای تعداد نمونه
در بسیاری از پروژهها، یک رویکرد عملی این است که حداقل از هر لات چند نمونه از نقاط مختلف برداشته شود: ابتدا، میانه، انتها و یک نقطه تصادفی. اگر تور شامل چند رول یا چند پنل است، از هر رول/پنل حداقل یک نمونه مستقل بگیرید. ایده کلیدی این است که «پراکندگی» را بسنجید، نه فقط میانگین را. اگر اختلاف نمونهها زیاد باشد، حتی یک عدد میانگین خوب هم شما را نجات نمیدهد.
نکته قراردادی: در متن سفارش بنویسید نمونهبرداری توسط کارفرما/ناظر مجاز است و معیار پذیرش/رد بر مبنای نتایج نمونهها انجام میشود.
روش صحیح برداشت نمونه از تور: جلوگیری از خطای اندازهگیری
برداشت نمونه اگر غیراستاندارد انجام شود، نتیجه آزمونها را مخدوش میکند. خطای رایج این است که نمونه را از بخش بدون تنش و سالمتر جدا میکنند یا نمونه را با ابزار کند میبرند و باعث ریشریش شدن میشوند؛ سپس در آزمون کشش یا سایشی، شکست زودهنگام رخ میدهد و نتیجه به اشتباه «کیفیت پایین» گزارش میشود. پس باید روش برداشت، ابزار و برچسبگذاری مشخص باشد.
ابزار و آمادهسازی
- قیچی صنعتی تیز یا کاتر استاندارد، همراه با صفحه برش
- متر فلزی و کولیس (در صورت نیاز برای قطر نخ/تار)
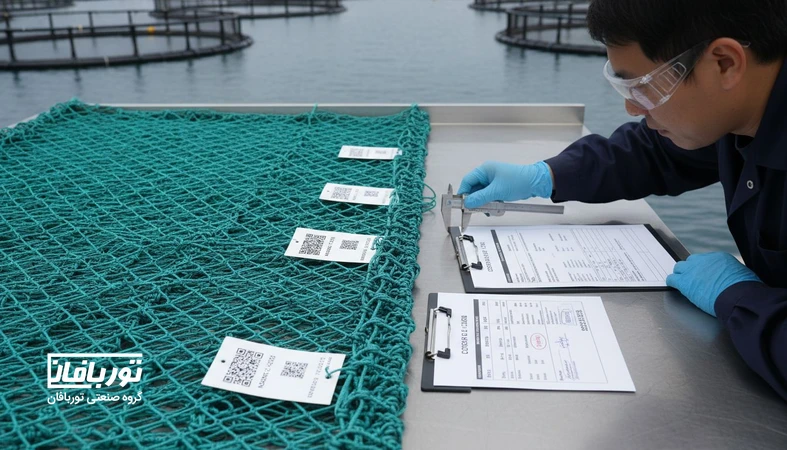
- برچسب ضدآب برای کدگذاری نمونهها
- کیسه یا پاکت برای جلوگیری از آلودگی و اختلاط نمونهها
کدگذاری نمونهها
هر نمونه باید کد یکتای قابل ردیابی داشته باشد: شماره لات، موقعیت برداشت (ابتدا/میانه/انتها)، تاریخ و نام برداشتکننده. اگر نمونهها برای آزمونهای مختلف میروند، یک نمونه مادر بگذارید و از آن زیرنمونه تهیه کنید تا اختلاف ناشی از تفاوت محل برداشت کم شود.
شرایط نمونه برای آزمونهای مختلف
برای آزمون ابعاد مش، نمونه باید بدون کشش و بدون تاخوردگی اندازهگیری شود. برای آزمون کشش و گسیختگی، بهتر است نمونه در جهتهای مختلف (طولی و عرضی) تعریف شود، چون برخی تورها ناهمسانگرد هستند و در یک جهت قویتر عمل میکنند. برای پوششها، نمونه نباید با دست چرب یا آلوده لمس شود چون روی وزن پوشش یا چسبندگی اثر میگذارد.
معیارهای فنی کلیدی برای پذیرش/رد: چه چیزهایی را بسنجیم؟
معیار پذیرش/رد باید به شاخصهایی تکیه کند که هم قابل اندازهگیری هستند و هم با عملکرد واقعی تور در قفس ارتباط مستقیم دارند. در غیر این صورت، شما یک گزارش زیبا دارید اما ریسک پروژه کم نمیشود. شاخصها باید بر اساس نیاز پروژه (نوع ماهی، عمق، جریان، حضور شکارچی، و برنامه شستوشو) وزندهی شوند.
چکلیست معیارها (پایه)
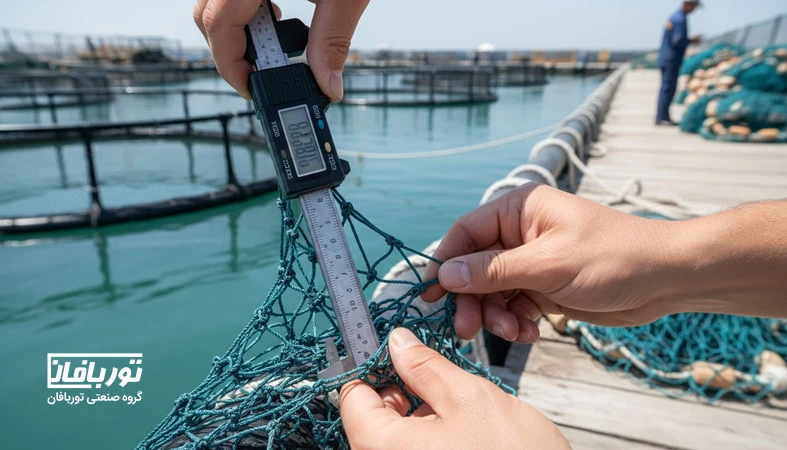
- سایز مش و یکنواختی آن: انحراف از مش سفارش دادهشده، ریسک فرار ماهی و فولینگ را تغییر میدهد.
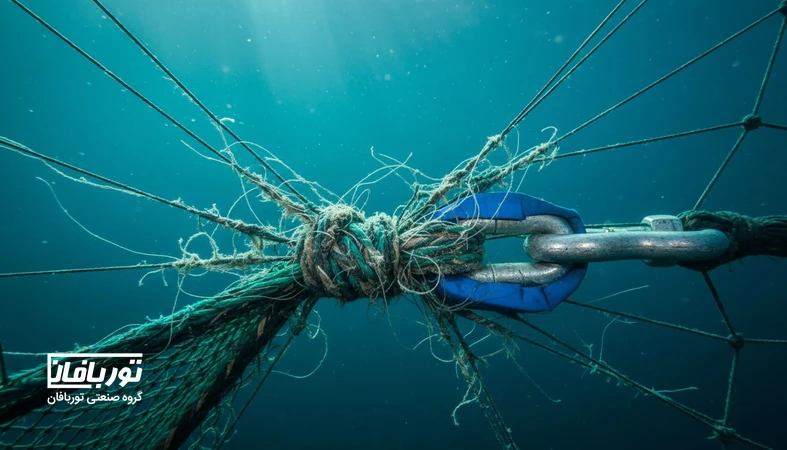
- استحکام گره/اتصال: کیفیت گره و تثبیت آن در برابر بارهای دورهای (جریان و موج).
- قطر نخ و یکنواختی: اختلاف قطر یعنی اختلاف مقاومت و سایش.
- کیفیت دوخت و طنابدوزی لبهها: بسیاری از پارگیها از لبهها شروع میشوند.
- مقاومت سایشی: تماس با رینگ، وزنه، طناب مهار و عملیات نتکلینینگ.
- پایداری در برابر نور و شرایط محیطی: برای انبارش و بهرهبرداری در فضای باز مهم است.
اگر تور شما قرار است نقش تخصصیتری هم داشته باشد (مثل جلوگیری از پرنده یا شکارچی)، باید معیارهای اختصاصی هم اضافه شوند؛ زیرا ساختار و بارگذاری این تورها متفاوت است و صرفاً با معیارهای تور اصلی قفس سنجیده نمیشوند.
آزمونها و بازرسیهای عملی: از کنترل ابعاد تا کیفیت پوشش
در پروژههای واقعی، ترکیب «بازرسی چشمی دقیق + چند آزمون ساده اما هدفمند» معمولاً بهترین نسبت هزینه به فایده را دارد. لازم نیست همه آزمونها آزمایشگاهی و پیچیده باشد؛ اما باید روش انجام و پذیرش/رد آن از قبل تعیین شود.
۱) بازرسی چشمی و ابعادی
- بررسی یکنواختی بافت، نبودن نخ کشیده، پارگی موضعی یا گره ناقص
- اندازهگیری مش در چند نقطه و ثبت میانگین و دامنه تغییرات
- کنترل طول و عرض پنلها، محل درزها و تقارن
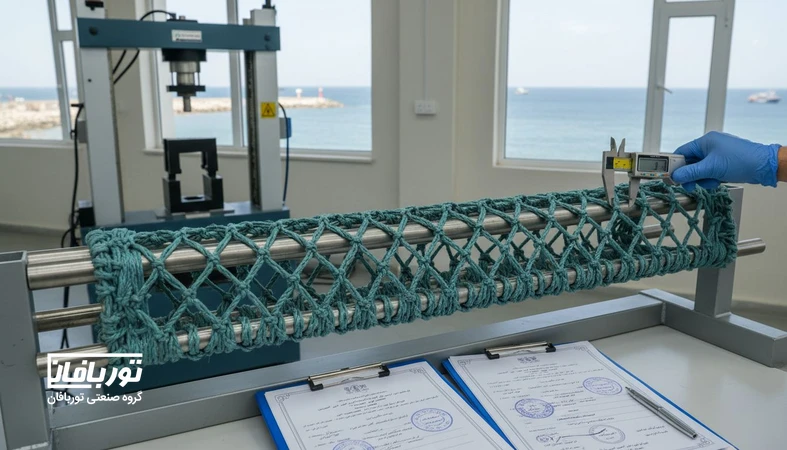
۲) آزمون کشش نمونه (مقایسهای)
اگر دستگاه استاندارد ندارید، آزمون کشش مقایسهای (بین نمونهها و با یک نمونه مرجع تاییدشده) میتواند اختلافهای فاحش را نشان دهد. نکته مهم: آزمون باید تکرارپذیر باشد؛ یعنی طول نمونه، روش گیرش و نرخ بارگذاری تا حد امکان ثابت بماند و نتایج ثبت شود.
۳) آزمون سایشی (برای شرایط سخت)
در سایتهایی که عملیات پاکسازی یا تماس با سازه زیاد است، آزمون سایشی اهمیت پیدا میکند. حتی یک آزمون ساده با تماس کنترلشده روی سطح مشابه میتواند نشان دهد که کدام نمونه زودتر پرز میدهد یا رشتهها باز میشوند. نتیجه این آزمون در تصمیم درباره ضخامت، نوع بافت و برنامه نگهداری اثر مستقیم دارد.
۴) کنترل پوششها و آنتیفولینگ
اگر تور دارای پوشش است، علاوه بر ظاهر، باید یکنواختی پوشش، پوستهپوسته نشدن و چسبندگی نسبی بررسی شود. وزنکشی نمونه خشک قبل و بعد از پوشش (در صورت امکان و وجود اطلاعات پایه) میتواند به صورت مقایسهای به یکنواختی کمک کند. همچنین باید مشخص باشد پوشش برای چه بازه زمانی و چه شرایطی طراحی شده است؛ چون «آنتیفولینگ» یک مفهوم یکسان برای همه آبها نیست.
جدول مقایسه: خطاهای رایج در خرید/اجرا و راهحل کنترلی
بخش زیادی از خطاها نه از بد بودن محصول، بلکه از نبودن معیار شفاف و نمونهبرداری ضعیف ایجاد میشود. جدول زیر چند خطای رایج در ایران را با راهحلهای قابل اجرا جمعبندی میکند.
| چالش رایج | اثر در مزرعه | راهحل نمونهبرداری/پذیرش |
|---|---|---|
| اختلاف سایز مش با سفارش | فرار ماهی یا کاهش تبادل آب و افزایش فولینگ | اندازهگیری مش در چند نقطه و تعیین دامنه مجاز انحراف در قرارداد |
| ضعف گره یا دوخت لبهها | پارگی از نقاط اتصال و افزایش هزینه تعمیر | نمونهبرداری از لبهها و نقاط اتصال، بازرسی چشمی و آزمون کشش مقایسهای |
| ناهماهنگی بین پنلها و ابعاد واقعی قفس | بدفرمی تور، نقاط تنش، برخورد با سازه | کنترل ابعادی قبل از نصب و تایید نقشه ساخت و تلرانسها |
| پوشش ناهمگون یا نامتناسب با آب | فولینگ سریع، افزایش وزن تور و فشار به سازه | کنترل یکنواختی پوشش و تعریف عملکرد مورد انتظار در بازه زمانی مشخص |
| تحویل بدون مستندات ردیابی | اختلاف در تحویل، سخت شدن پیگیری کیفیت | کد لات، گزارش آزمونها و صورتجلسه تحویل به عنوان پیوست قرارداد |
تبدیل نتایج به معیار پذیرش/رد در قرارداد و تحویل
اگر نتایج نمونهبرداری به معیار قراردادی تبدیل نشود، در زمان اختلاف عملاً بیاثر است. معیار پذیرش/رد باید سه ویژگی داشته باشد: عددی/قابل سنجش بودن، قابل تکرار بودن روش اندازهگیری، و ارتباط مستقیم با کارکرد. به جای جملههای مبهم مثل «کیفیت عالی» یا «تور درجه یک»، شاخصهای مشخص تعریف کنید.
ساختار پیشنهادی معیارها
- مشخصات سفارش: نوع تور، سایز مش، قطر نخ، نوع گره/بافت، پوششها، ابعاد پنل.
- روش آزمون/اندازهگیری: ابزار، تعداد نقاط اندازهگیری، شرایط محیطی و نحوه ثبت.
- حد پذیرش: دامنه قابل قبول برای هر شاخص (تلرانسها).
- قانون تصمیم: اگر یک شاخص رد شد، کل لات رد میشود یا بازآزمایی انجام میشود؟
- اقدام اصلاحی: تعویض، تعمیر، تخفیف، یا جداسازی برای کاربرد کمریسکتر.
نکته مهم: معیار رد باید واقعی و اجرایی باشد
در بازار واقعی، تعیین معیارهای غیرقابل اجرا باعث تنش و تاخیر پروژه میشود. بهتر است معیارهای حیاتی (مثل مش، استحکام گره و کیفیت دوخت) سختگیرانهتر باشند و برای موارد کمریسکتر، سازوکار اصلاح تعریف شود. همچنین در پروژههای بزرگ، «نمونه مرجع تاییدشده» نگهداری کنید تا هر اختلافی با همان مرجع مقایسه شود.
جمعبندی: یک روال ساده برای جلوگیری از خطای خرید و اجرای تور قفس
برای کاهش ریسک خرید و نصب تور قفس، لازم نیست فرآیند کنترل کیفیت پیچیده باشد؛ اما باید منظم، مستند و مبتنی بر نمونهبرداری درست باشد. ابتدا لات را شفاف تعریف کنید و نمونهها را از نقاط پراکنده و قابل ردیابی بردارید. سپس معیارهای پذیرش/رد را بر شاخصهای اثرگذار مثل سایز مش، یکنواختی، استحکام گره، کیفیت دوخت و مقاومت سایشی بنا کنید و روش آزمون را از قبل مشخص کنید. در نهایت، نتایج را به زبان قرارداد و تحویل ترجمه کنید تا در زمان اختلاف، تصمیمگیری سریع و قابل دفاع داشته باشید. این رویکرد از مشکلات پرهزینهای مثل پارگی زودهنگام، بدفرمی تور، فولینگ شدید یا حتی فرار ماهی جلوگیری میکند و باعث میشود انتخاب تور بر اساس داده انجام شود، نه حدس و تجربه لحظهای.
پرسشهای متداول
۱) نمونهبرداری از تور قفس را قبل از دوخت انجام دهیم یا بعد از آماده شدن؟
اگر امکان دارید، قبل از برش و دوخت نهایی نمونهبرداری کنید تا در صورت رد شدن لات، امکان جایگزینی سادهتر باشد. با این حال، برای تورهای دوختهشده هم میتوان نمونه گرفت، به شرطی که از لبهها، درزها و نقاط اتصال که تحت تنش هستند نمونهبرداری شود. مهمتر از زمان، پراکندگی نمونهها و مستندسازی محل برداشت است.
۲) حداقل چه معیارهایی برای پذیرش/رد تور قفس ضروری است؟
حداقل معیارهای ضروری معمولاً شامل کنترل سایز مش و یکنواختی آن، کیفیت گره/بافت، قطر نخ و یکنواختی، کیفیت دوخت و لبهدوزی، و بررسی ظاهری برای عیبهای واضح است. اگر پروژه شما با عملیات پاکسازی مکرر یا تماس زیاد با سازه همراه است، مقاومت سایشی هم باید در معیارهای پذیرش/رد قرار بگیرد.
۳) اگر دستگاه آزمون کشش نداریم، چطور اختلاف کیفیت را تشخیص دهیم؟
میتوانید از آزمونهای مقایسهای استفاده کنید: نمونههای چند نقطه را با روش گیرش ثابت و بارگذاری مشابه با هم مقایسه کنید و اختلافهای واضح را ثبت کنید. همچنین بازرسی چشمی دقیق گرهها، یکنواختی قطر نخ و کنترل ابعاد مش، در بسیاری از موارد ضعفهای جدی را نشان میدهد. در پروژههای حساس، بهتر است بخشی از آزمونها به آزمایشگاه معتبر سپرده شود.
۴) معیار پذیرش/رد را چطور وارد قرارداد خرید کنیم که قابل اجرا باشد؟
در قرارداد، علاوه بر مشخصات فنی، روش اندازهگیری و تعداد نمونهها را بنویسید و تلرانسهای مجاز را مشخص کنید. سپس قانون تصمیم را تعیین کنید: رد کامل لات، بازآزمایی، یا اقدام اصلاحی. همچنین کدگذاری لات و الزام به ارائه صورتجلسه تحویل و گزارش آزمونها، اختلافها را به حداقل میرساند و پیگیری کیفیت را ممکن میکند.
۵) رایجترین خطا در اجرای تور قفس بعد از خرید چیست و چطور پیشگیری کنیم؟
یکی از خطاهای رایج، نصب توری است که ابعاد واقعی پنلها با نقشه قفس همخوانی ندارد و باعث بدفرمی و ایجاد نقاط تنش میشود. پیشگیری ساده است: کنترل ابعادی قبل از نصب، تایید نقشه ساخت و تلرانسها، و بازبینی دوخت و لبهها در نقاطی که به اتصالات و رینگها نزدیکاند. این کنترلها بهتر است قبل از ورود تور به آب انجام شود.



بدون دیدگاه